

Vlakna u odnosu na CO2 laserske zrake
Neke stvari su prilično uočljive. Laserski "generator" na laseru sa vlaknima je mnogo manji u poređenju sa tradicionalnim CO2rezonator. U stvari, fiber laser je kreiran od grupa dioda koje su spojene u modul veličine aktovke čija snaga može biti u rasponu od 600 do 1.500 vati. Više modula je spojeno zajedno kako bi se stvorio konačni rezonator sa napajanjem, koji je tipično veličine malog ormarića za arhiviranje. Generirano svjetlo se kanališe i pojačava preko optičkog kabla. Kada svjetlo izađe iz optičkog kabla, ono je isto ono što je stvoreno bez gubitka snage ili kvaliteta. Zatim se podešava i fokusira za vrstu materijala koji se reže.
CO2rezonator je mnogo veći i zahtijeva više energije, jer se električna energija uvodi u kombinaciju plinova za proizvodnju laserskog snopa. Ogledala pomažu da svjetlost dobije intenzitet, pripremajući ga da izađe iz rezonatora. Nakon izlaska iz rezonatora, snop mora putovati kroz stazu koja se sastoji od nekoliko ohlađenih ogledala dok ne dođe do sočiva. Ovo putovanje uzrokuje gubitak snage i kvalitete laserskog snopa.
Zbog količine energije potrebne za stvaranje CO2laser, manje je efikasan i ima mnogo manju efikasnost zidnih utikača u poređenju sa laserom sa vlaknima. Iz toga slijedi da su veliki rashladni uređaji potrebni za CO2laserima je potrebna i veća ukupna snaga. S obzirom na efikasnost zidnog utikača laserskog rezonatora sa vlaknima od više od 40 posto, ne samo da koristite manje energije, već i manje prostora na kojem je velika potražnja.
Neke stvari nisu tako evidentne sve dok ne pogledate izbliza fiber laser u radu. Budući da je njegov prečnik snopa često trećina veličine CO2snopa, fiber laser ima veću gustinu snage od CO2laserski snop. Ovo ne samo da omogućava vlaknima da se brže režu, već im omogućavaju i brže bušenje. Ova manja veličina snopa također daje vlaknima mogućnost rezanja zamršenih oblika i ostavljanja oštrih rubova. Zamislite da izrežete logotip kompanije iz cijevi kada je razmak između slova logotipa 0.035 inča; vlakno može napraviti taj rez, dok CO2laser ne može.
Vlaknasti laseri imaju valnu dužinu od 1,06 mikrona, što je 10 posto manje od CO22laserski snop. Sa svojom mnogo manjom talasnom dužinom, laser sa vlaknima proizvodi zrak koji reflektujući materijal mnogo lakše apsorbuje; a CO2veća je vjerovatnoća da će se laser reflektirati od površine ovih materijala. Zbog toga, mašine za lasersko rezanje vlakana mogu rezati mesing, bakar i druge reflektirajuće materijale. Treba napomenuti da CO2laserski snop koji se odbija od materijala ne samo da može oštetiti sočivo mašine za rezanje, već i čitavu putanju zraka. Upotreba optičkog kabla za putanju snopa uklanja ovaj rizik.
Naravno, fiber laser ne treba toliko pažnje u smislu održavanja. Ne zahtijeva čišćenje ogledala, a mijeh provjerava da li je CO2potrebe mašine za lasersko sečenje. Sve dok dobija čistu rashladnu vodu za hlađenje i dok se zračni filteri rutinski mijenjaju, sam fiber laser je bez preventivnog održavanja.
Još jedna stvar koju treba uzeti u obzir su moduli veličine tašne laserskog lasera - oni omogućavaju redundantnost. Ako jedan modul ima problem, rezonator se ne gasi u potpunosti. Laser s vlaknima je redundantni na način da drugi moduli mogu privremeno proizvesti više energije kako bi podržali donji modul dok se ne završe popravci - što se, inače, može obaviti na terenu. Drugi put rezonator sa vlaknima može nastaviti proizvoditi smanjenu snagu sve dok se ne izvrši popravka. Nažalost, ako CO2rezonator ima problem, cijeli rezonator je u kvaru, ne samo u režimu smanjene snage.
Debelo i tanko lasersko sečenje kade
Nekada su mnogi mislili da se laseri sa vlaknima mogu koristiti samo za tanke materijale. CO2, sa svojom većom talasnom dužinom, stvorio je dovoljno ureza prilikom rezanja debelih materijala da je bilo dovoljno prostora za uklanjanje materijala; vlaknasti laser nije mogao proizvesti isti rez ili rezultate sa debljim materijalima. Ali to je riješeno posljednjih godina s tehnologijom kolimiranja koja može proizvesti širi laserski generiran snop vlakana koji stvara razdvajanje materijala i prostor za uklanjanje materijala u debelim materijalima. A budući da je širina zraka promjenjiva, stroj može koristiti uži snop za obradu tankih materijala, što omogućava bržu obradu materijala različitih veličina na istoj mašini za lasersko rezanje vlakana.

Mašine za lasersko sečenje listova sada se prodaju sa tehnologijom laserske proizvodnje koja može da isporuči čak 12 kW snage. Mašina za lasersko rezanje cijevi obično ima maksimalnu snagu od 5 kW jer bi bilo koja veća snaga istovremeno presjekla suprotnu stranu cijevi.
Možda ste primijetili da još nismo razgovarali o brzini rezanja. Moguće je rezati do 500 inča u minuti na cijevi, ali to nije uvijek realno. U laserskom rezanju cijevi, pravi fokus bi trebao biti na tome koliko dugo je potrebno da se cijev napuni, indeksira kako bi bila u pravom položaju za rezanje, probušiti i izrezati te istovariti dio. Više se radi o vremenu djelomične obrade kod mašina za lasersko sečenje cijevi, a ne o brzini rezanja.
Materijal za lasersko rezanje cijevi
Mašina za lasersko sečenje koja seče lim može da promeni lim za nekoliko sekundi. Isto se može uraditi na mašini za lasersko sečenje cevi, ali je sasvim druga priča kako se to radi.
Ne postoje standardni stubovi od materijala sa mašinom za lasersko rezanje cevi. Utovarivači snopova, najefikasniji od opcija za rukovanje materijalom za cijevi, ubacuju jednu po jednu cijev iz snopa u laser cijevi putem singularizirajućeg sistema. Ovaj tip mehanizma za dovod ne radi sa otvorenim profilima, kao što su uglovi ili kanali, jer se spajaju dok su u snopu i ne oslobađaju se lako. Za otvorene profile koriste se stepenasti utovarivači, koji sekvenciraju jednu po jednu sekciju u mašinu, zadržavajući ispravnu orijentaciju te sekcije.
Ove cijevi nisu male. U SAD standardne dužine su 24 stope. Neki na zapadnoj obali obično rade sa 20-ft. dužine kao standardne veličine.
Raznolikost je stvarnost svake radnje, a isto važi i za one koji rade sa cevnim laserom. Nije neobično vidjeti dijelove različitih veličina kako dolaze iz jedne cijevi. Mašina mora biti u stanju da istovari laserski rezane dijelove koji mogu biti mali od 2 inča i čak 15 stopa, jedan za drugim. Također mora biti u mogućnosti da istovari te dijelove bez njihovog oštećenja, što može biti izazov za mekše metale kao što je aluminij.
Sama priroda cijevi sprječava potrebu za mašinom sa laserom vrlo velike snage. Dok su mašine za lasersko sečenje ravnih listova sada dostupne sa laserskim generatorima snage čak 12 kW, mašine za lasersko rezanje cevi obično zahtevaju samo najviše 5 kW snage. Kod cijevi uvijek morate razmišljati o suprotnoj strani cijevi koju sečete. Snažniji laser bi jednostavno dunuo kroz drugu stranu cijevi tokom rezanja. (Naravno, ako obrađujete snop ili kanal na cijevnom laseru, ne morate brinuti o drugoj strani.)
Još jedna stvar koju treba uzeti u obzir pri rezanju cijevi je zavareni šav. Ovaj materijal je valjan i zavaren zajedno. Ovo dovodi do dvije tačke koje se obično moraju pozabaviti:
Pozicioniranje zavarenog šava cijevi mora se uzeti u obzir za lasersko rezanje. Zavareni šav ne smije ometati igle ili rupe, a za estetske primjene, kao što je namještaj, šavovi zavarivanja moraju biti skriveni što je više moguće. U konvencionalnom sistemu za lasersko rezanje cijevi, optički senzor se koristi za skeniranje cijevi kako bi se tražio zavareni šav. Često su cijevi prekrivene uljem ili hrđom, a zavareni šav može biti teško razlikovati od drugih površina sa zagađivačima. Na nerđajućim ili pocinkovanim, zavareni šav može biti vidljiv samo iznutra. To je navelo neke proizvođače da u svoje sisteme ugrade kamere koje omogućavaju mašinama ne samo da skeniraju spoljašnju stranu cevi, već i unutrašnje. Ovo omogućava mašini da otkrije taj zamagljeni zavareni šav i pravilno pozicionira delove u odnosu na njega.
Zavareni šavovi su također različitog sastava i rezani su drugačije od ostatka vaše cijevi. Tradicionalno, operateri su morali da uspore ili povećaju snagu na svim operacijama koje su se dešavale na cevi kako bi uračunali zavareni šav. Danas su neki proizvođači originalne opreme razvili svoju tehnologiju upravljanja i parametre kako bi omogućili mašini da izdvoji zavareni šav i prilagodi samo te sekcije. Ovo omogućava mašini da obrađuje te delove na najbrži način. Kontrola automatski prilagođava snagu, frekvenciju i radni ciklus dok laser radi svoj put kroz cijev i njen zavareni šav. Operator ne mora kreirati savršene parametre; može se fokusirati na unošenje i izvlačenje materijala iz mašine.
Ništa nije savršeno sa laserskim rezanjem cijevi
Imajte na umu da ne postoji savršena cijev. Imaju lukove. Zavareni šavovi mogu stršiti ne samo na vanjštinu već i na unutrašnjost cijevi. Pravi je izazov obrađivati ovaj materijal dosljedno i brzo kada postoje takve nedosljednosti od jednog proizvoda do drugog.
Zamislite da morate postaviti prolaznu rupu u centru cijevi. Mora biti centriran na stvarnu dimenziju, a ne samo na jednu stranu cijevi. Ako je cijev savijena, to će otežati stvari. To je život proizvodnje cijevi.
Kako to nadoknađujete? Tradicionalno ćete sići i dodirnuti lice senzorom koji označava kontaktnu tačku. Zatim se cijev rotira, a suprotna strana cijevi se dodiruje. To daje kontroli predstavu o tome koliko je cijev nagnuta. Ova metoda je precizna i može osigurati da te rupe rade za primjenu. Ali imajte na umu da svaki put kada dođe do rotacije cijevi, sposobnost isporučivanja vrlo visokih tolerancija se smanjuje.
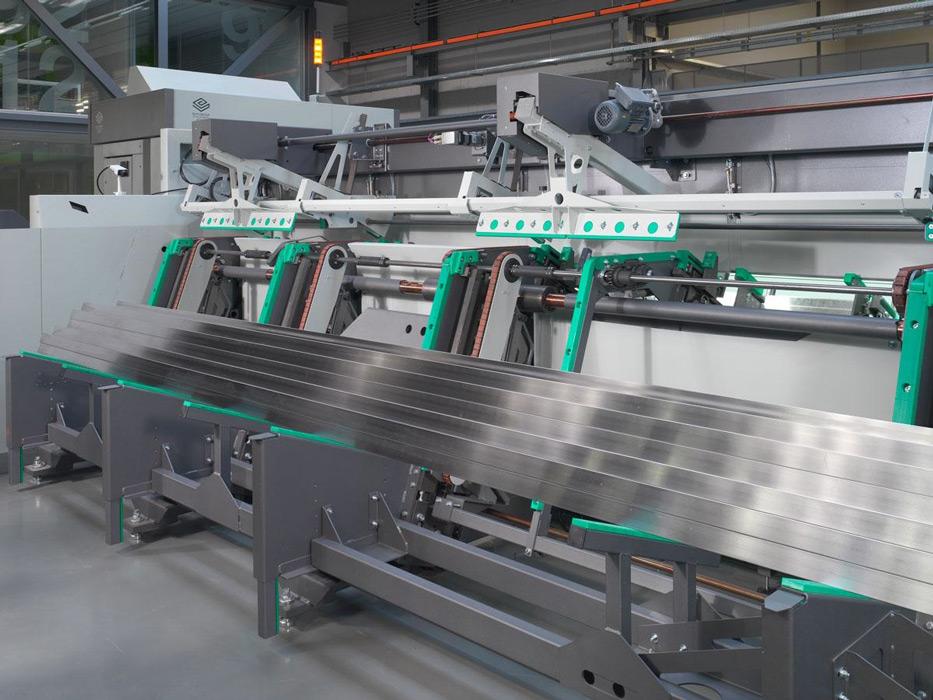
Drugi faktor koji treba imati na umu je da tradicionalna metoda provjere lukova i uvijanja u cijevi može potrajati do pet ili sedam sekundi prije nego što počne sečenje. Uz tradicionalna sredstva senzora dodira, morate mijenjati produktivnost za preciznost. Opet, u doba laserskog rezanja vlaknima ovo može izgledati kao cijeli život, ali rad s cijevi nije tako jednostavan kao rad s limom.
Kako bi zatvorili vremenski jaz kada su u pitanju provjere cijevi, neki proizvođači strojeva koriste kamere za ove provjere. Oni smanjuju provjeru kvalitete na oko pola sekunde i također smanjuju broj potrebnih rotacija. Ovo omogućava mašini da zadrži produktivnost kao i tačnost.
Realnost je da će odjel nabavke uvijek tražiti jeftiniju opciju. To znači da cijevi koje dolaze iz mlina jedne sedmice vjerovatno neće biti iste sljedeće sedmice. Proizvođač mora naučiti upravljati tom raznolikošću.